
Online monitoring of liquid composition and quality, including oil in water, water in oil, color, and turbidity, with industrial communication outputs.
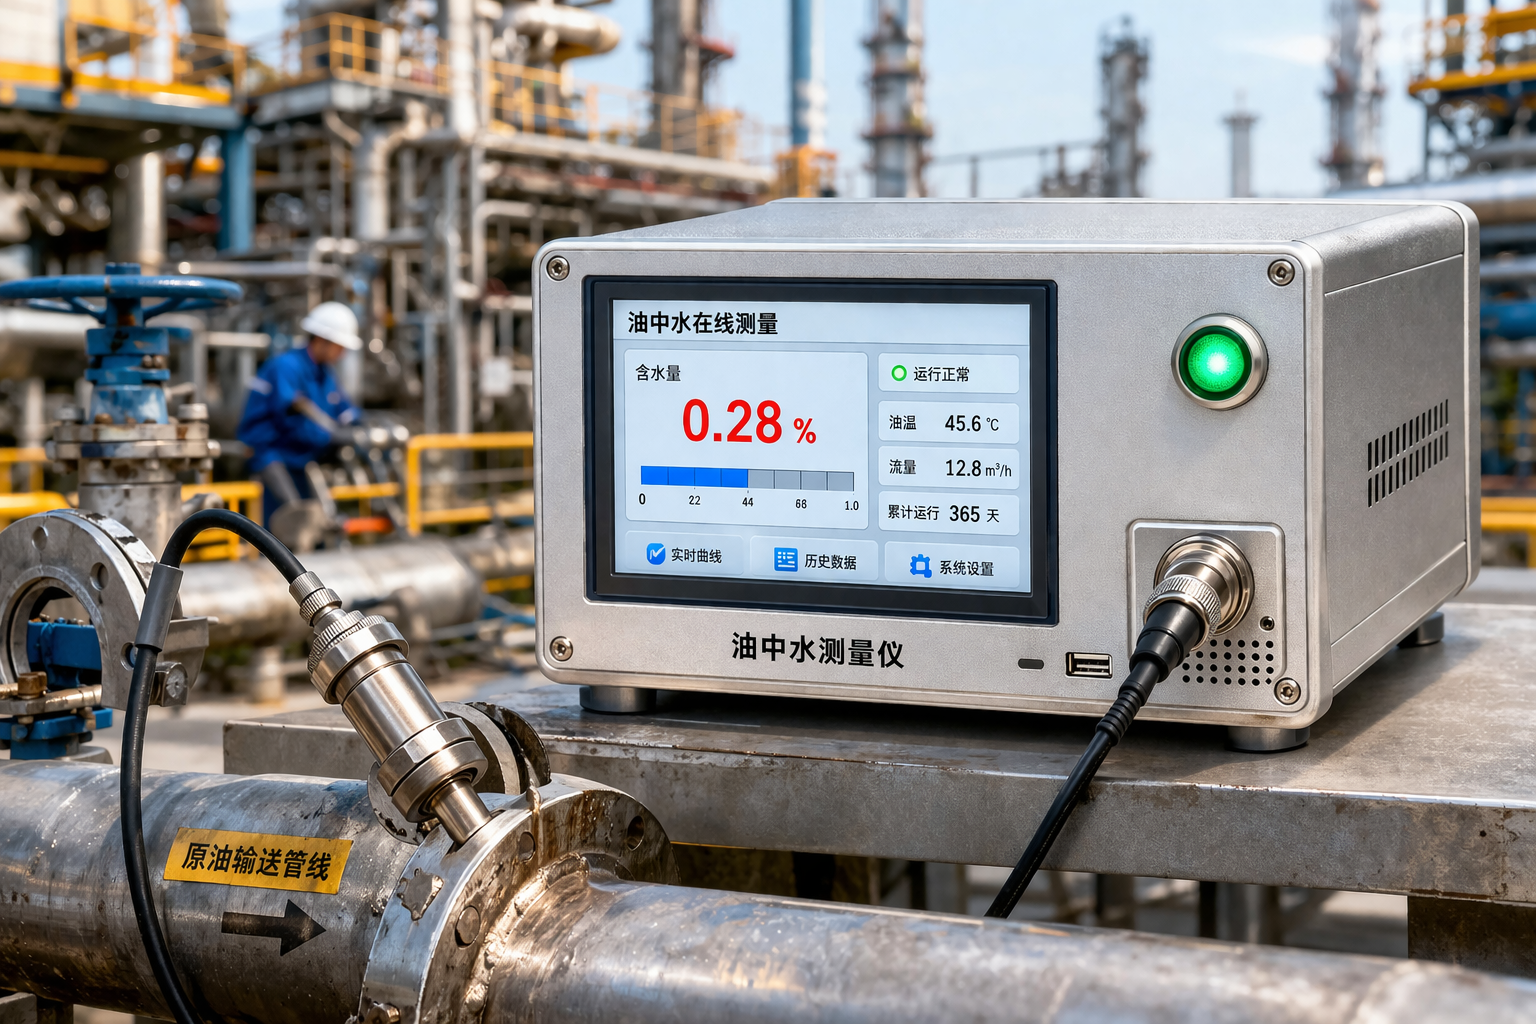
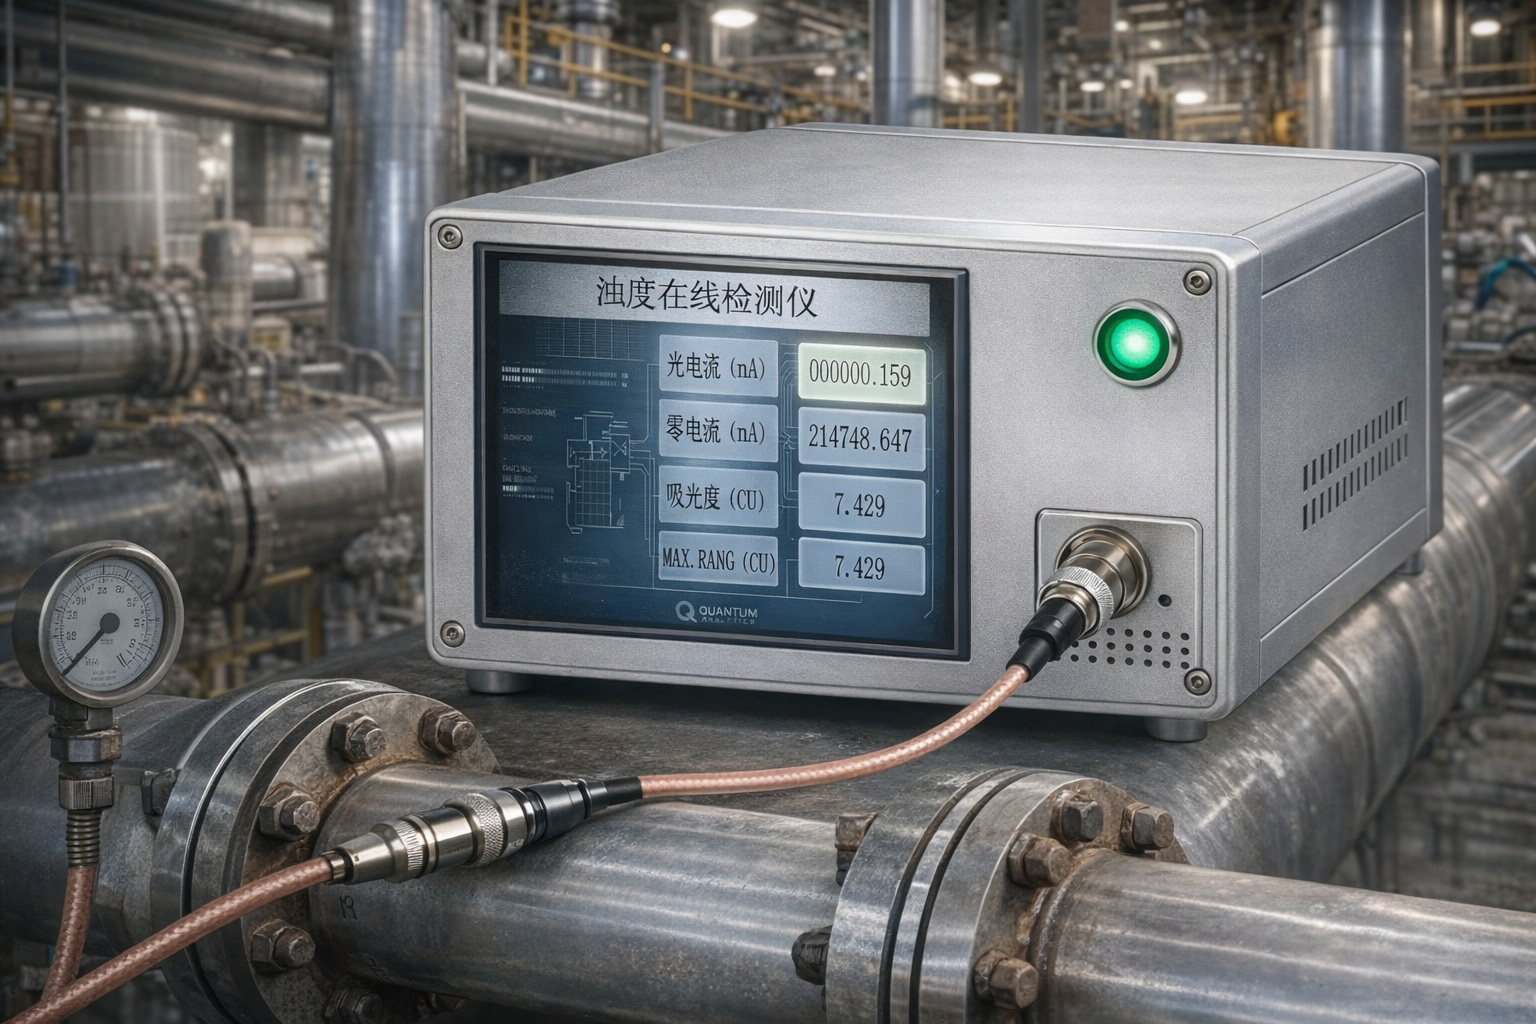
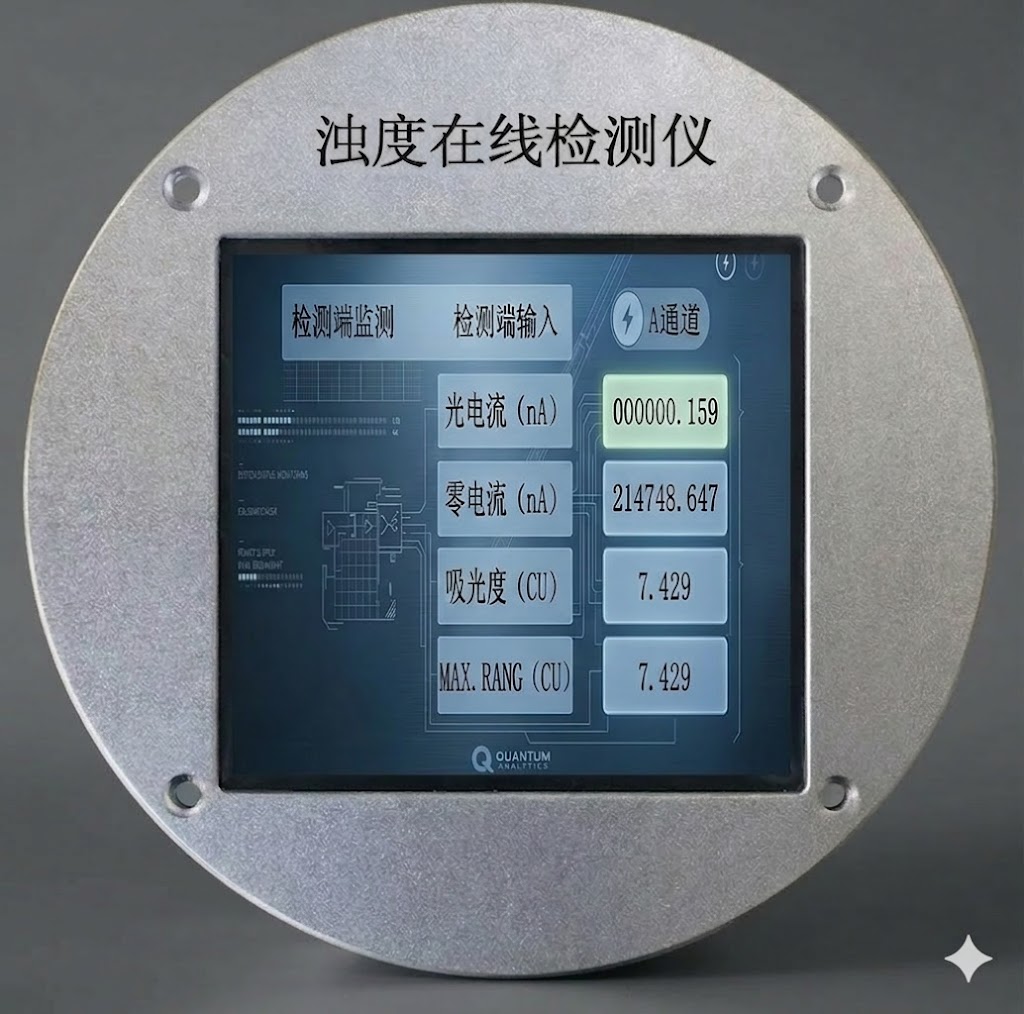
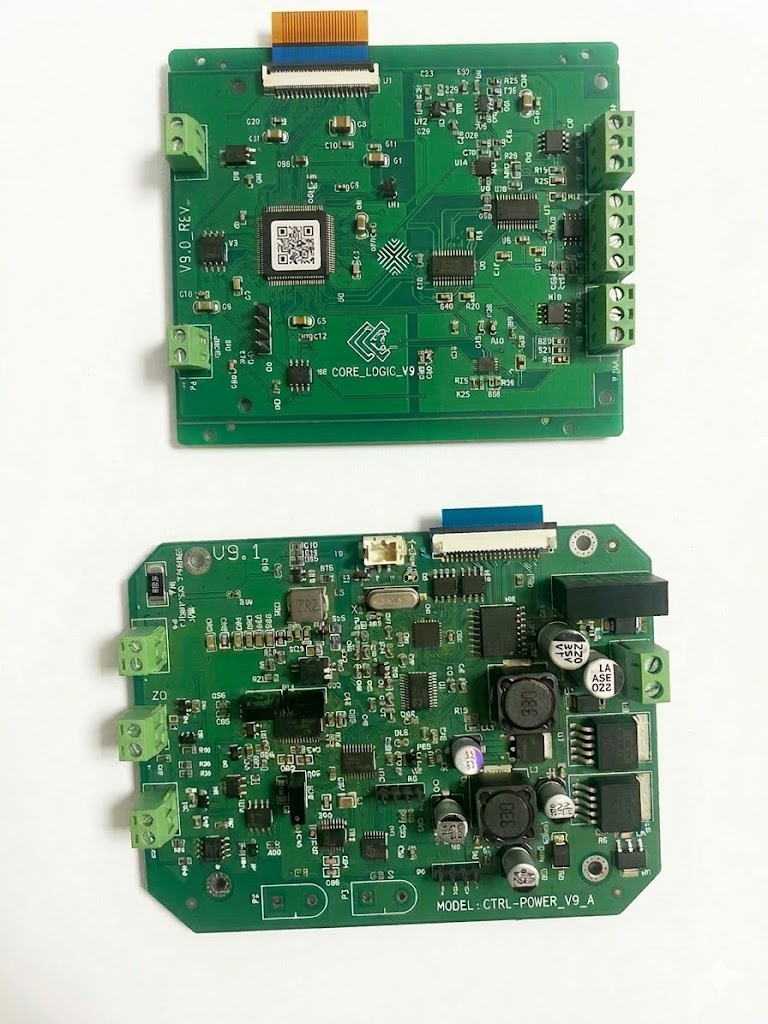
The online liquid quality monitoring solution supports custom development for oil/water/colour/silence detection in oil
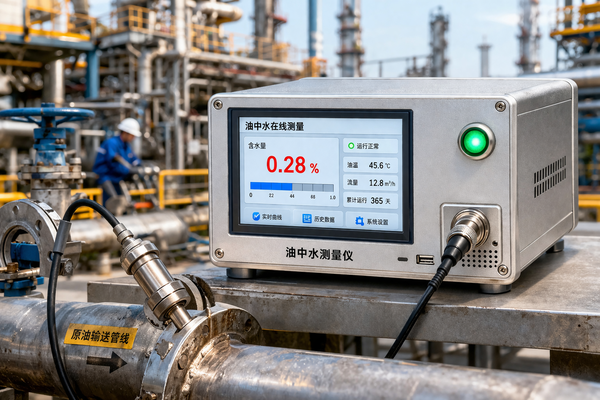
In the industrial and environmental fields, online testing solutions for liquid composition and quality are provided, real-time monitoring of key parameters such as oil in water, water in oil, colour and turbidity is achieved, and production controls and product stability are enhanced.
- Multi-parameter comprehensive detection
- Online real-time monitoring
- Industrial standard output (4-20mA / RS485)
- Support custom development and system integration
- Applicable to petrochemical, environmental, water treatment and industrial process control
Do you encounter these problems?
- Unable to monitor liquid quality changes in real time
- Sampling detection efficiency is low and lag is serious
- Manual detection error is large
- Product quality is unstable and difficult to control
- We help you implement online automatic detection
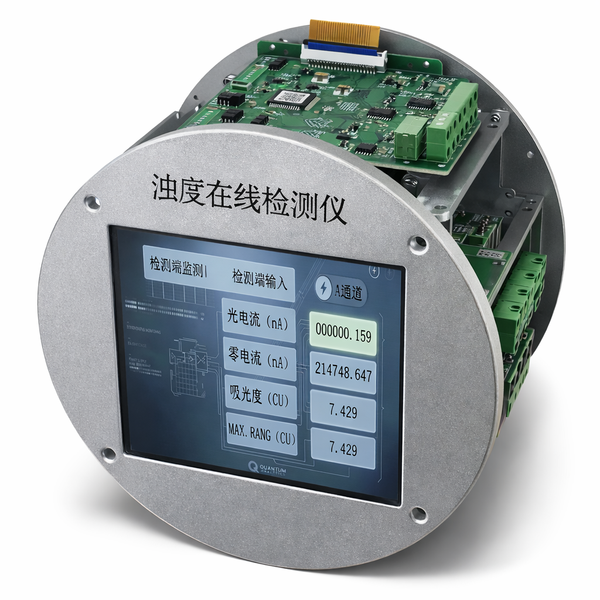
Solution introduction
Multi-parameter liquid quality online detection system
Real-time analysis of key components and physical properties in liquids is achieved based on optical detection principles.
system support:
- Oil content detection in water
- Water content detection in oil
- Colorimetric Analysis
- Turbidity detection
- Support multi-parameter combination and customization
Application scenario
Widely used in:
- Petrochemical Process Monitoring
- Sewage treatment and environmental protection monitoring
- Industrial circulating water detection
- Food and beverage industry
- Chemical raw material quality control
Product Advantages
- Online detection
- Real-time grasp of changing trends
- High sensitivity detection
- Trace component changes can also be identified
- Industrial interface output
- 4–20mA
- RS485 / Modbus
- can be directly connected to the control system
- Modular design
- Can flexibly combine different detection functions
Technical capabilities (you have to stand still)
- Optical detection system design capability
- Weak signal detection capability
- Embedded system development
- Industrial system integration experience
Cooperation methods
We can provide:
- Standard detection module
- Custom development
- System integration solution
- Long-term technical support
- Provides customized development